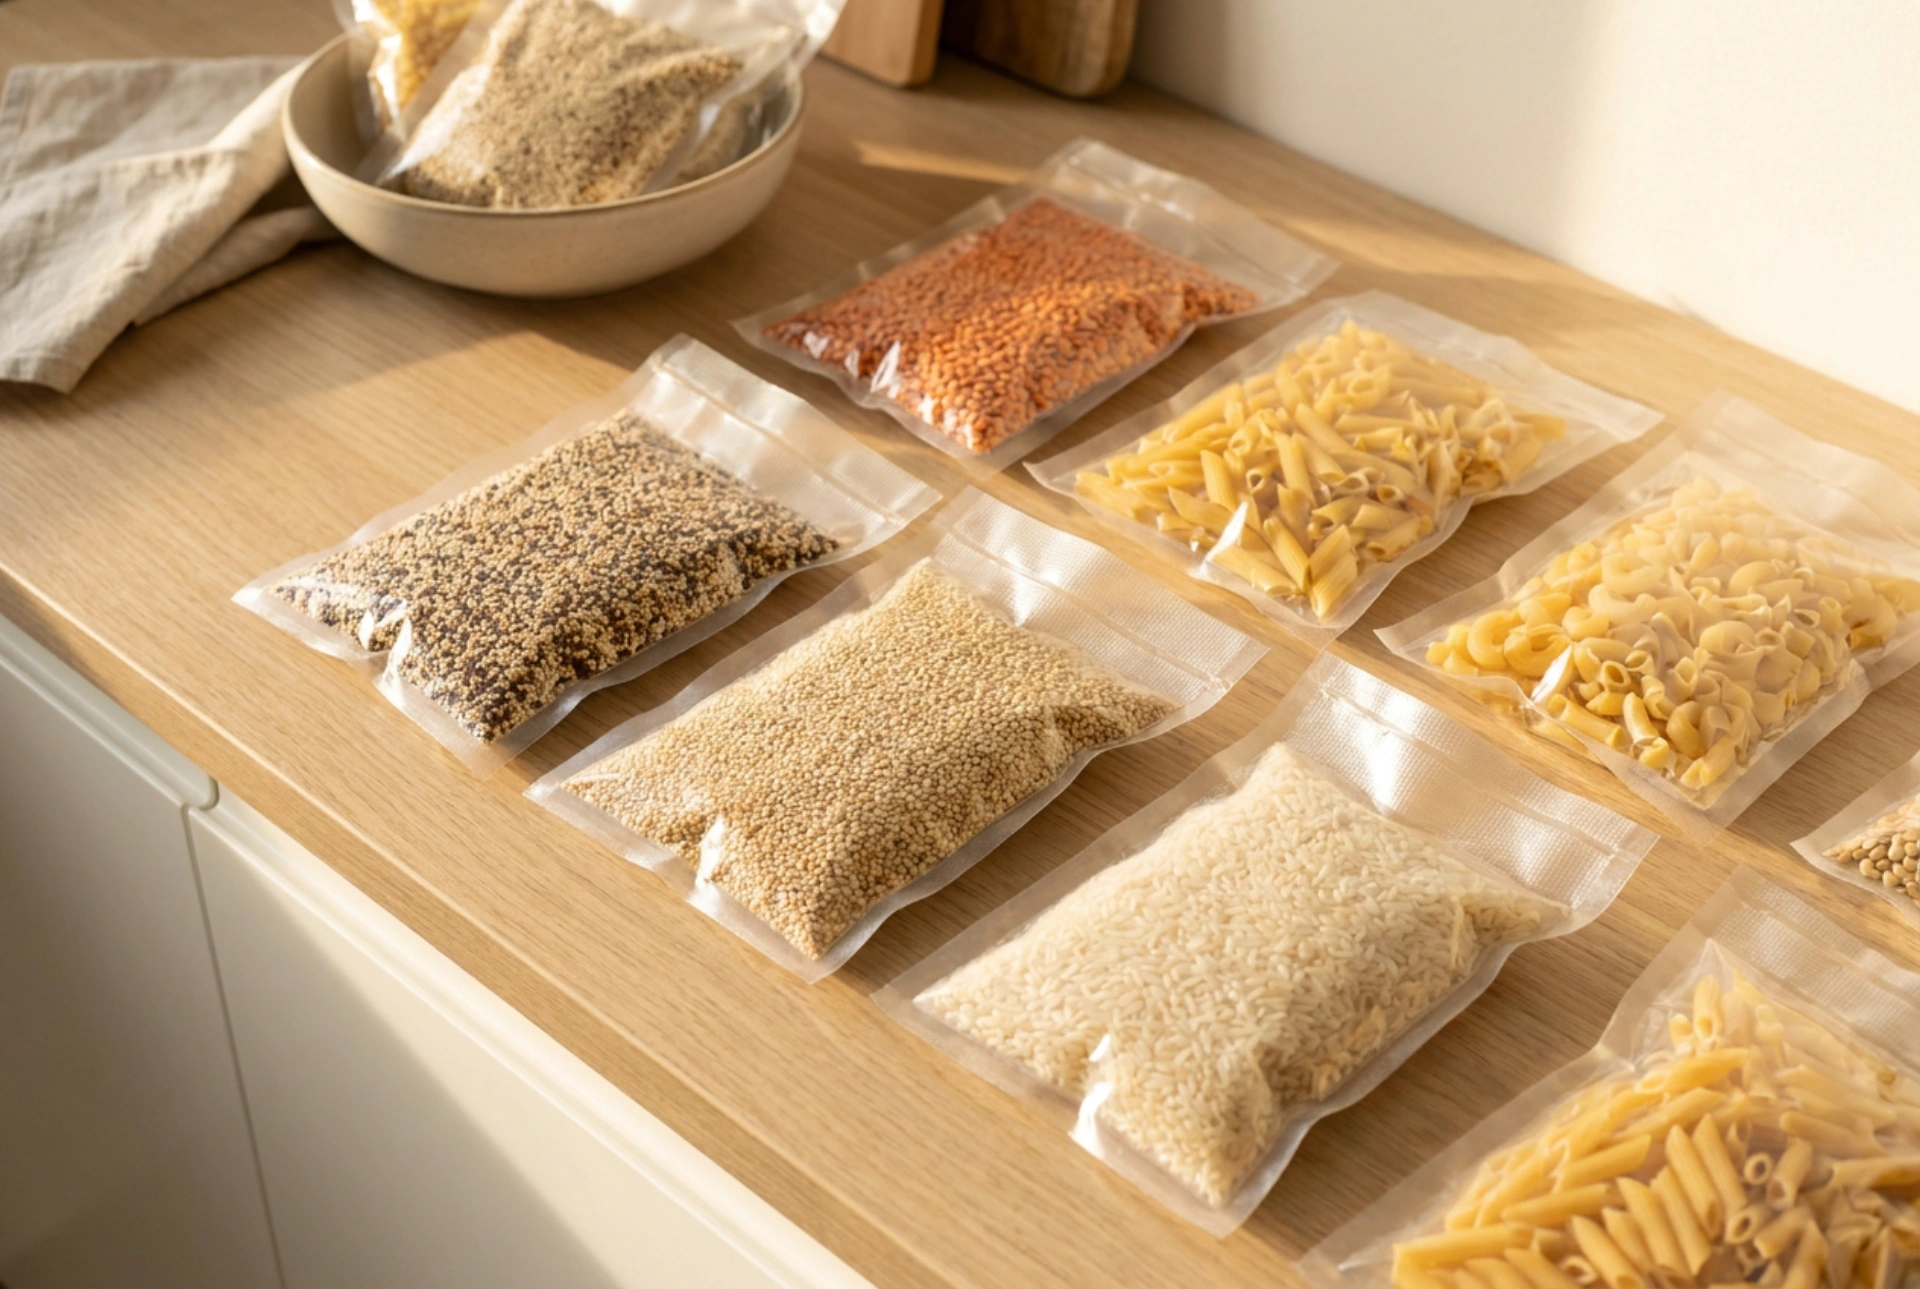


Dlhodobé uchovávanie potravín závisí od vytvorenia dokonale hermetického spoja, ktorý zabráni prístupu kyslíka a vlhkosti. Správna technika tepelného zvárania fólií využíva kontrolovanú termodynamiku polymérov na dosiahnutie pevného a nepriedušného uzáveru bez poškodenia materiálu.
Termodynamika plastov: Čo sa deje pri zváraní?
Väčšina fólií používaných na skladovanie potravín je vyrobená z termoplastov, najčastejšie z polyetylénu (PE) alebo polypropylénu (PP). Tieto materiály majú schopnosť pri určitej teplote prejsť do viskózneho stavu a po ochladení opäť stuhnúť bez straty svojich pôvodných mechanických vlastností. Kľúčom k úspešnému zvaru je dosiahnutie takzvaného bodu tavenia, kedy sa polymérne reťazce oboch vrstiev fólie do seba prepletú a vytvoria homogénnu štruktúru.
Ak je teplota príliš nízka, polyméry sa dostatočne neprepoja, čo vedie k mechanicky slabému spoju, ktorý pod tlakom vzduchu povolí. Naopak, príliš vysoká teplota spôsobí tepelnú degradáciu polyméru, plast začne horieť alebo sa nadmerne stenčí, čím vzniknú mikroskopické trhliny. Pre štandardný nízkohustotný polyetylén (LDPE) sa optimálna teplota zvárania pohybuje v rozmedzí od 120 °C do 150 °C, zatiaľ čo polypropylén vyžaduje teploty vyššie, spravidla od 160 °C do 180 °C.
Príprava kontaktnej zóny a hygiena spoja
Pre dosiahnutie stopercentne tesného zvaru je kritická absolútna čistota v mieste kontaktu. Akékoľvek nečistoty, ako sú prach z múky, mastnota, zvyšky korenia alebo vlhkosť, pôsobia ako bariéra, ktorá bráni priamemu kontaktu polymérnych reťazcov. Voda sa pri kontakte s vysokou teplotou okamžite mení na paru, čím v mieste zvaru vytvára bubliny a mikroskopické kanáliky, cez ktoré neskôr preniká vzduch.
- Očistenie okraja: Pred samotným zváraním vždy utrite vnútornú stranu okraja fólie čistou, suchou utierkou z mikrovlákna.
- Zamedzenie kontaminácie: Pri plnení vreciek sypkými materiálmi použite lievik alebo okraj vrecka prehnite smerom von, aby sa kontaktná zóna nezašpinila.
- Odstránenie vlhkosti: Ak balíte vlhké potraviny, uistite sa, že tesniaca zóna je dokonale suchá, prípadne použite papierovú utierku na vysušenie tesne pred zovretím čeľustí.
Presný postup: Tlak, čas a fáza chladnutia
Samotný proces zvárania sa skladá z troch fáz: stlačenie, ohrev a chladnutie. Mnohí domáci majstri robia chybu, že hneď po ukončení ohrevu uvoľnia tlak čeľustí. Fáza chladnutia je však pre pevnosť zvaru rovnako dôležitá ako samotný ohrev. Kým je plast horúci, nemá žiadnu štrukturálnu pevnosť. Ak uvoľníte tlak príliš skoro, ťah vrecka alebo gravitácia môžu teplý zvar roztiahnuť a oslabiť.
Správny postup vyžaduje, aby ste po dosiahnutí optimálnej teploty a roztavení plastu ponechali zvar pod tlakom čeľustí ešte aspoň 2 až 3 sekundy. Počas tejto fázy dochádza k rekryštalizácii polymérov, kedy materiál opäť nadobúda svoju pevnú kryštalickú štruktúru, no už v spojenom stave. Zvar by mal byť po vizuálnej stránke hladký, priehľadný a bez vzduchových bublín či záhybov.
Riešenie najčastejších chýb a kontrola kvality
Kvalitu hotového zvaru môžete ľahko overiť vizuálnou aj mechanickou kontrolou. Správne vykonaný zvar na polyetylénovom vrecku by mal mať konštantnú šírku po celej dĺžke a nemal by vykazovať žiadne známky zošúverenia. Zošúverenie alebo krčenie fólie je jasným znakom nerovnomerného napnutia materiálu počas zvárania, čo vytvára mikrokanáliky náchylné na prepúšťanie vzduchu.
Ak sa po ochladení zvar ľahko oddelí pri jemnom zatiahnutí za oba konce vrecka, teplota bola nízka alebo čas ohrevu príliš krátky. Ak je zvar krehký a v mieste spoja sa fólia trhá už pri minimálnej námahe, materiál bol prehriaty a degradovaný. V takom prípade znížte teplotu alebo skráťte čas pôsobenia tepla a postup opakujte na novom kúsku fólie.